Plastiques. Air pour le moulage, vide pour le formage.
Le ministère américain de l’Énergie répertorie l’alimentation des outils, le serrage, les commandes et les actionneurs, le formage, l’alimentation des presses à mouler et le moulage par injection comme des utilisations de l’air comprimé dans le secteur du caoutchouc et des plastiques ; quant au thermoformage, un vide aspire la feuille chauffée sur le moule, comme le décrit le brevet américain n° 8 371 837 (2013). Ultra Controlo fournit des sécheurs ULTRASEC et des colonnes à charbon ULTRAK, que sa brochure mentionne pour les plastiques, ainsi que les pompes à vide de la marque partenaire Elmo Rietschle.
Combien de fois plus cher peut revenir l’exploitation d’un générateur de vide à venturi que celle d’une pompe à vide, selon le DOE
02
150mbar (abs.)
Vide limite standard du V-VTN, indiqué pour le thermoformage, selon Elmo Rietschle
03
+2°C
Point de rosée stable du sécheur frigorifique ULTRASEC à 7 barg, selon la fiche technique
04
<0,003mg/m³
Vapeurs d’huile en aval d’une colonne à charbon ULTRAK, selon le catalogue
Où vont l’air et le vide
Cinq usages de l’air et du vide dans une usine de plasturgie.
Le ministère américain de l’Énergie répertorie les utilisations de l’air comprimé ; des brevets et un guide du gouvernement britannique décrivent l’utilisation du vide dans le thermoformage et pour la manipulation des polymères.
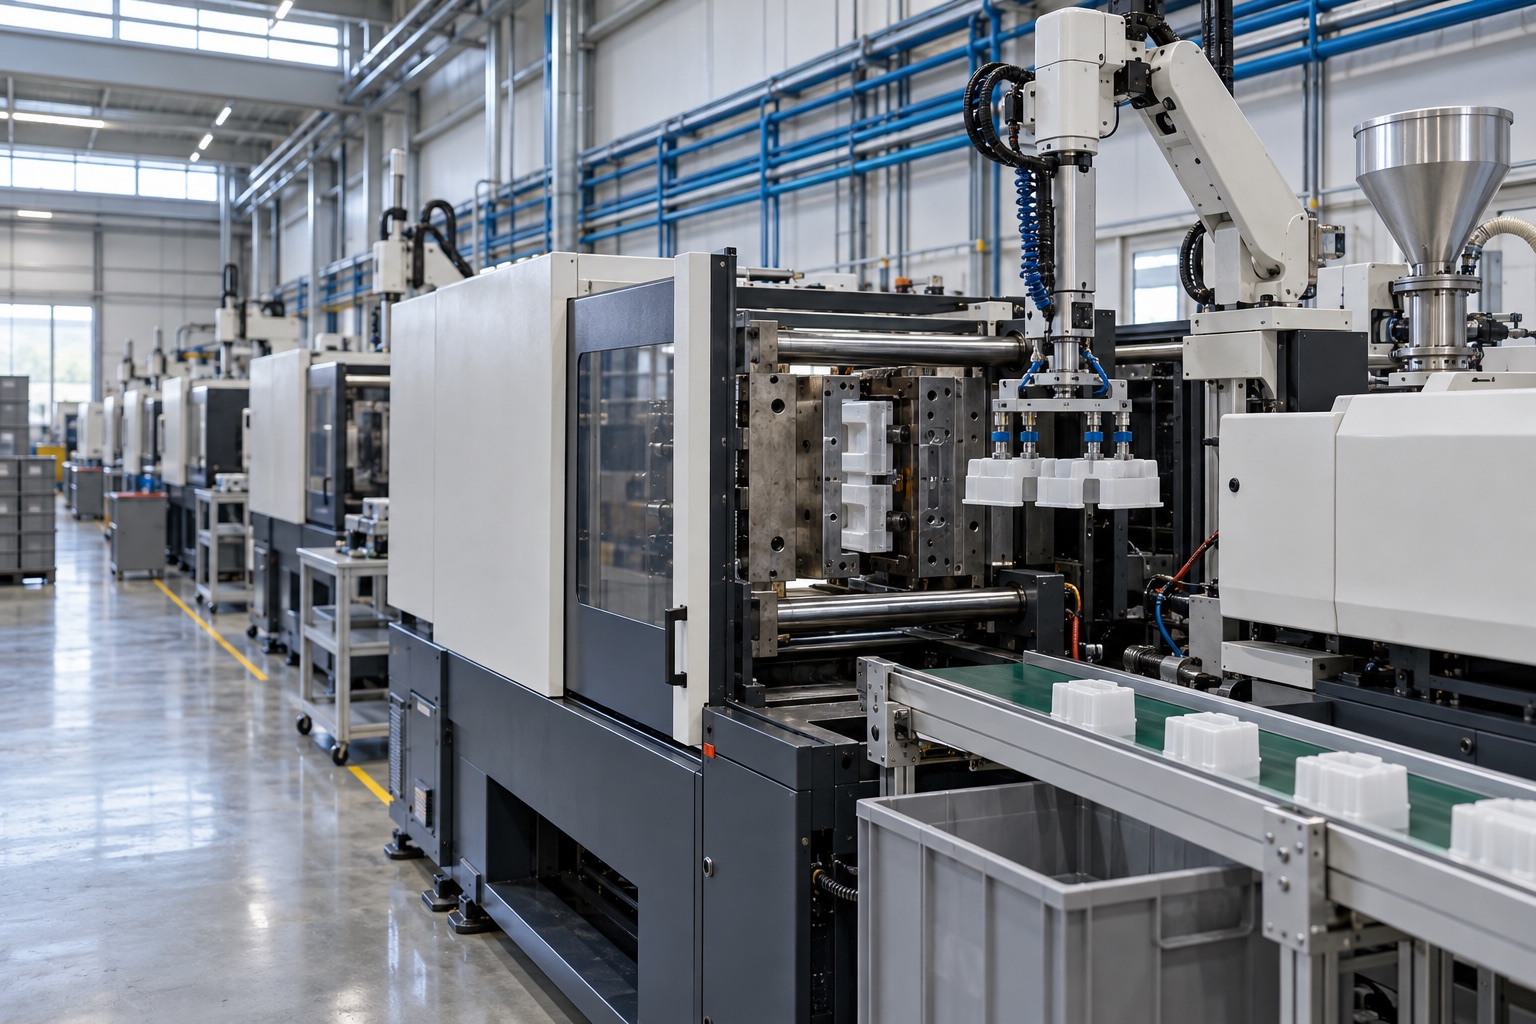
Moulage
Moulage par injection et presses à mouler
Moulage par injection et alimentation des presses à mouler, répertoriés par le DOE pour le caoutchouc et les plastiques.
Machines
Systèmes de serrage, outils et actionneurs
Systèmes de serrage, alimentation des outils, commandes et actionneurs sur la ligne, également répertoriés par le DOE.
Formage
Thermoformage sous vide
La feuille thermoplastique chauffée est plaquée sur le moule de forme par le vide, à travers des perforations pratiquées dans la surface du moule, comme le décrit le brevet américain n° 8 371 837 (2013).
Formage
Réservoirs de vide et de pression
Dans le brevet américain n° 9 364 992 (2016), un réservoir de vide équipé d’une pompe à vide réduit les pertes dues à la décompression, tandis que l’air comprimé provenant d’un réservoir de pressurisation appuie la feuille contre le matériau de base.
Matériaux
Déplacement des granulés
Un guide publié en 1999 par le gouvernement britannique mettait en garde contre le fait que le soufflage des granulés à l’air comprimé pouvait s’avérer très coûteux, et suggérait d’acheminer de petites quantités de polymère via un système de vide centralisé afin de les maintenir au sec.
Sources : Département américain de l’Énergie (DOE) et Compressed Air Challenge, « Improving Compressed Air System Performance: A Sourcebook for Industry », troisième édition (2016), tableau 1.1 ; brevets américains n° 8 371 837 B2 (2013) et n° 9 364 992 B2 (2016) ; UK Energy Efficiency Best Practice Programme, Good Practice Guide 292, « Energy in plastics processing » (1999).
Qualité et pression de l’air
Quelle propreté, quelle sécheresse, quelle pression.
Aucune de ces sources ne propose de règle unique pour une usine de moulage. Elles indiquent plutôt les questions à se poser.
Niveau de qualité
Air d’usine, air pour instruments ou air de procédé
Le guide de référence du DOE classe l’air comprimé en quatre catégories : l’air d’usine, l’air pour instruments, l’air de procédé et l’air respirable. Il précise que les applications industrielles utilisent généralement l’une des trois premières catégories ; plus la qualité est élevée, plus la production de cet air est coûteuse.
Source : guide de référence du DOE (2016), fiche d’information n° 1.
Huile
Exempt de lubrifiant ou traité
L’air exempt de lubrifiant peut provenir de compresseurs exempts de lubrifiant ou de compresseurs à injection de lubrifiant équipés de systèmes supplémentaires de séparation et de filtration ; le choix devrait tenir compte du risque et du coût liés à la contamination du produit.
Source : guide de référence du DOE (2016), fiche d’information n° 1.
Pression
Pas plus haut que nécessaire
Un guide britannique de 1999 destiné aux transformateurs de matières plastiques leur recommandait de vérifier que l’air comprimé n’était pas produit à une pression supérieure à celle requise, et de traiter la majeure partie de l’air pour lui conférer la qualité minimale nécessaire.
Source : UK Good Practice Guide 292 (1999).
Sources : guide de référence du Département américain de l’Énergie (DOE) et du Compressed Air Challenge (2016), fiche d’information n° 1 ; UK Energy Efficiency Best Practice Programme, Good Practice Guide 292 (1999).
Ce que nous proposons
Pour la salle des compresseurs et la ligne de formage.
Équipements que la brochure Ultra Controlo et ses fabricants partenaires associent aux matières plastiques, au thermoformage et au moulage.
Sources : catalogue Ultra Controlo Industrial 2026, p. 11, 13, 17 et 19 ; brochure industrielle Ultra Controlo ; pages V-VTN, V-VCS et L-BV2 d’Elmo Rietschle ; sélecteur de produits Circutec (T-1001 à T-2001) ; Speck Pumpen, fiche technique UniVac (04/2016).
Un seul fournisseur. Fabriqué et entretenu au Portugal.
Ultra Controlo est un fabricant portugais de systèmes d’air comprimé, de vide et de gaz techniques, fort de 40 ans d’expérience. Nous concevons, assemblons et testons nos propres compresseurs, sécheurs et colonnes à charbon au Portugal, et assurons la distribution et le service après-vente de cinq marques partenaires.
Nos propres gammes
Compresseurs ULTRASCREW, sécheurs ULTRASEC et ULTRADRY, et colonnes à charbon actif ULTRAK.
Maintenance préventive et corrective, pièces de rechange d’origine et assistance d’urgence, assurées par notre propre équipe.
Source : catalogue Ultra Controlo Industrial 2026, p. 3, 10, 16, 17 et 22.
Questions
Les plastiques : questions et réponses.
À quoi sert l’air comprimé dans les usines de plasturgie ?
En ce qui concerne le caoutchouc et les plastiques, le guide de référence du ministère américain de l’Énergie (2016) cite, à titre d’exemples d’utilisations de l’air comprimé, l’alimentation des outils, le serrage, les commandes et les actionneurs, le formage, l’alimentation des presses à mouler et le moulage par injection.
Une usine de moulage par injection a-t-elle besoin d’air comprimé exempt d’huile ?
Le guide de référence du DOE (2016) n’établit aucune règle générale pour les usines de moulage ; il précise que le choix entre un compresseur exempt de lubrifiant et un compresseur à injection de lubrifiant devrait tenir compte de l’utilisation finale spécifique, y compris le risque et le coût liés à la contamination du produit.
Pourquoi une machine de thermoformage utilise-t-elle un réservoir de vide ?
Dans le dispositif décrit dans le brevet américain n° 9 364 992 (2016), un réservoir de vide équipé d’une pompe à vide assure l’aspiration sous vide pendant le moulage ; le brevet précise que la présence de ce réservoir permet de réduire les pertes liées à la décompression.
Les venturis à air comprimé doivent-ils créer le vide ?
Le guide de référence du DOE (2016) indique qu’en règle générale, en situation de charge de base, les générateurs de vide fonctionnant moins de 30 % du temps sont plus économiques qu’un système de vide centralisé ; dans le cas contraire, ils sont moins efficaces pour créer le vide et leur coût de fonctionnement peut être jusqu’à cinq fois supérieur à celui d’une pompe à vide dédiée.
Faut-il utiliser de l’air comprimé pour transporter des granulés de plastique ?
Un guide publié en 1999 par le gouvernement britannique à l’intention des transformateurs de matières plastiques avertissait que l’utilisation d’air comprimé sous forme de jet pour le transport de granulés ou de produits pouvait s’avérer très coûteuse, et suggérait de faire passer de petites quantités de polymère par un système de vide centralisé afin de le maintenir au sec.