Brasseries. Gaz comprimé, oxygène pour le moût et CO2.
Les brasseries utilisent de l'air comprimé dans le cadre du contrôle des processus, pour positionner les fûts, les bouteilles et les canettes sur les têtes de remplissage, pour actionner des vannes et pour acheminer les liquides et le drêche de malt, selon un guide publié en 1998 par l'Association des brasseurs du Canada et Ressources naturelles Canada ; le moût est aéré ou oxygéné avant l'inoculation de la levure. Ultra Controlo distribue et assure le service après-vente des compresseurs sans huile Gardner Denver, que le fabricant recommande pour l'industrie agroalimentaire, et fabrique les sécheurs par adsorption ULTRADRY, que sa brochure recommande pour l'industrie alimentaire.
De l'électricité d'une brasserie à l'air comprimé, environ, selon le guide canadien (1998)
02
10%
De l'électricité à l'air comprimé dans une brasserie britannique spécialisée dans le remplissage en fût, selon le LBNL (2003)
03
3 à4 kg/hl
Quantité de CO₂ issue de la fermentation par hectolitre de moût, selon le LBNL (2003)
04
99,8%
Pureté minimale du CO₂ pouvant être liquéfié, selon le guide canadien (1998)
Où vont l'air et le gaz ?
L'air, l'oxygène et le CO₂, de la salle de brassage au fût.
Le guide canadien sur l'énergie dans l'industrie brassicole (1998) et le guide américain ENERGY STAR destiné aux brasseries (2003) décrivent ces utilisations de l'air comprimé et des gaz de procédé.
Contrôle des processus
Vannes et actionneurs
Mouvement linéaire ou rotatif permettant d'actionner et de positionner avec précision les vannes de régulation.
Emballage
Barriques, bouteilles et canettes
Système linéaire permettant de positionner les fûts, les bouteilles et les canettes au niveau des têtes de remplissage.
Salle de brassage
Drêches de malt et liquides
Pour acheminer le drêche de malt, ou pour pousser un liquide hors de récipients lorsque le pompage n'est pas souhaitable ou s'avère difficile.
Mosto
Aération ou oxygénation
Le moût refroidi est oxygéné et mélangé à la levure avant d'être acheminé vers la cuve de fermentation ; l'oxygène est indispensable au développement des membranes des cellules de levure.
Fermentation
Récupération du CO₂
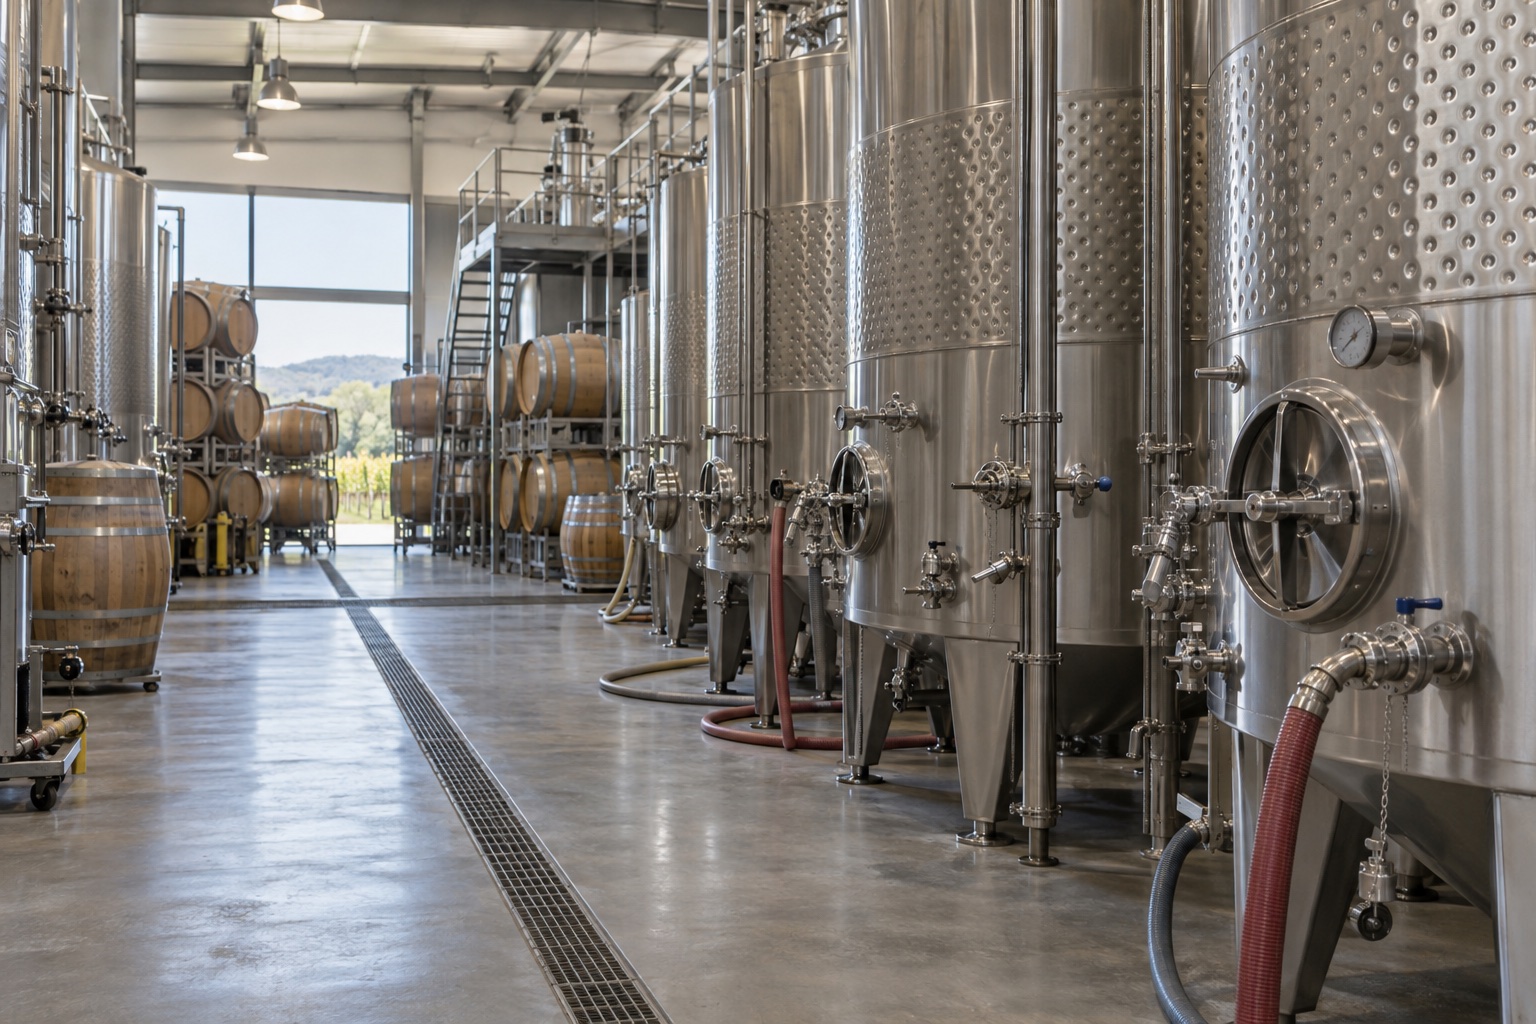
Dans une cuve de fermentation fermée, le CO₂ peut être récupéré puis réutilisé pour la carbonatation ; la fermentation produit environ 3 à 4 kg de CO₂ par hectolitre de moût.
Grottes et remblayage
CO₂ et azote
Gaz de procédé qui carbonatent la bière et la protègent de l'oxygène lors du remplissage, des transferts, de la mise en bouteille, de la mise en canette et du remplissage en fût.
Sources : Association des brasseurs du Canada, Ressources naturelles Canada et CIPEC, « Possibilités d'amélioration de l'efficacité énergétique dans l'industrie brassicole canadienne », première édition (1998), sections 2.1, 2.7 et 2.8, remplacée depuis par une deuxième édition (2012) ; Laboratoire national Lawrence Berkeley, « Amélioration de l'efficacité énergétique et possibilités de réduction des coûts pour les brasseries », guide ENERGY STAR (2003).
Pression et énergie
Fournir la pression dont la brasserie a besoin.
Le guide canadien sur l'énergie dans l'industrie brassicole (1998) qualifie l'air comprimé de « ressource la plus coûteuse de l'usine » et en explique les raisons.
Energia
Environ 85 % se transforment en chaleur
Environ 85 % de l'énergie électrique utilisée pour produire de l'air comprimé est transformée en chaleur, et seule la partie restante est convertie en énergie pneumatique.
Source : Guide canadien de l'énergie dans l'industrie brassicole (1998), section 2.7.
Pression
Nécessite 5 bar g, produit 8 bar g
L'opération nécessitant la pression la plus élevée devrait déterminer la pression du système. Dans l'exemple du guide, produire 8 bar g alors que seuls 5 bar g sont nécessaires entraîne une augmentation inutile des coûts de 40 %.
Source : Guide canadien de l'énergie dans l'industrie brassicole (1998), section 2.7.
Hors production
Éteindre, mais laisser les instruments sous tension
Éteignez les compresseurs lorsque la production est à l'arrêt ; si de l'air comprimé est nécessaire pour les instruments de mesure, le guide recommande d'utiliser un compresseur distinct à cet effet.
Source : Guide canadien de l'énergie dans l'industrie brassicole (1998), section 2.7.
Ces chiffres sont tirés de la première édition du guide, datant de 1998, et illustrent le principe ; ils ne correspondent pas aux capacités d'une brasserie en particulier. Source : Association des brasseurs du Canada, Ressources naturelles Canada et CIPEC (1998).
Ce que nous proposons
Pour l'air, le gaz et la ligne de remplissage.
Équipements que le catalogue et la brochure d'Ultra Controlo, ainsi que les fabricants partenaires, associent aux secteurs de l'alimentation, des boissons et de l'embouteillage.
Sources : catalogue industriel 2026 d’ Ultra Controlo, pp. 11 et 12 ; brochure industrielle d’ Ultra Controlo; fiche technique ULTRADRY ; Gardner Denver, page consacrée aux compresseurs sans huile et brochure sur les filtres ; Elmo Rietschle, page consacrée à la série IDS.
Un seul fournisseur. Fabrication et service après-vente au Portugal.
Ultra Controlo est un fabricant portugais de systèmes d'air comprimé, de vide et de gaz techniques, fort de 40 ans d'expérience. Nous concevons, assemblons et testons au Portugal nos compresseurs, sécheurs et tours à charbon, et nous assurons la distribution et le service après-vente de cinq marques partenaires.
Lignes propres
Compresseurs « ULTRASCREW », sécheurs ULTRASEC et ULTRADRY, et tours à charbon actif ULTRAK.
Maintenance préventive et corrective, pièces de rechange d'origine et assistance d'urgence, assurées par notre propre équipe.
Source : catalogue « Industrial 2026 » de l'Ultra Controlo, pp. 3, 10, 16, 17 et 22.
Questions
Brasseries : questions et réponses.
À quoi sert l'air comprimé dans une brasserie ?
Le guide canadien sur l'énergie dans l'industrie brassicole (1998) mentionne le contrôle des processus, le positionnement des fûts, des bouteilles et des canettes au niveau des têtes de remplissage, l'actionnement des vannes de régulation, le transport du drêche de malt, le transfert de liquide à partir de cuves, les agitateurs portables et les outils manuels.
Quelle part de la consommation électrique d'une brasserie est consacrée à l'air comprimé ?
Le guide canadien sur l'énergie dans l'industrie brassicole (1998) indique qu'une brasserie consacre généralement environ 8 % de sa consommation totale d'électricité à l'air comprimé, et bien plus si elle dispose d'une station d'épuration aérobie des eaux usées ; une étude britannique portant sur une brasserie spécialisée dans la mise en fût, citée par le LBNL (2003), fait état de 10 % de la consommation d'électricité.
Quelle quantité de CO₂ la fermentation produit-elle ?
Le guide ENERGY STAR du LBNL consacré aux brasseries (2003), qui cite le guide canadien de 1998, indique qu'environ 3 à 4 kg de CO₂ par hectolitre de moût peuvent être récupérés par les cuves de fermentation fermées, puis réutilisés lors de la carbonatation.
Pourquoi a-t-on besoin d'aérer ou d'oxygéner le moût ?
Selon le LBNL (2003), le moût refroidi est oxygéné et mélangé à la levure avant d'être transféré dans la cuve de fermentation, car l'oxygène est essentiel au développement des membranes plasmiques des cellules de levure ; le guide canadien (1998) indique quant à lui que le moût est aéré ou oxygéné avant l'inoculation de la levure.
À quelle pression doit fonctionner l'air comprimé d'une brasserie ?
Le guide canadien sur l'énergie dans l'industrie brassicole (1998) indique que c'est l'opération nécessitant la pression la plus élevée qui devrait déterminer la pression du système ; selon l'exemple qu'il donne, produire à 8 bar g alors que 5 bar g suffisent entraîne une augmentation inutile des coûts de 40 %.
La salle de brassage, les caves et la chaîne de mise en bouteille, la pression et le nombre d'heures de fonctionnement par jour. Nous vous proposons l'équipement adapté.