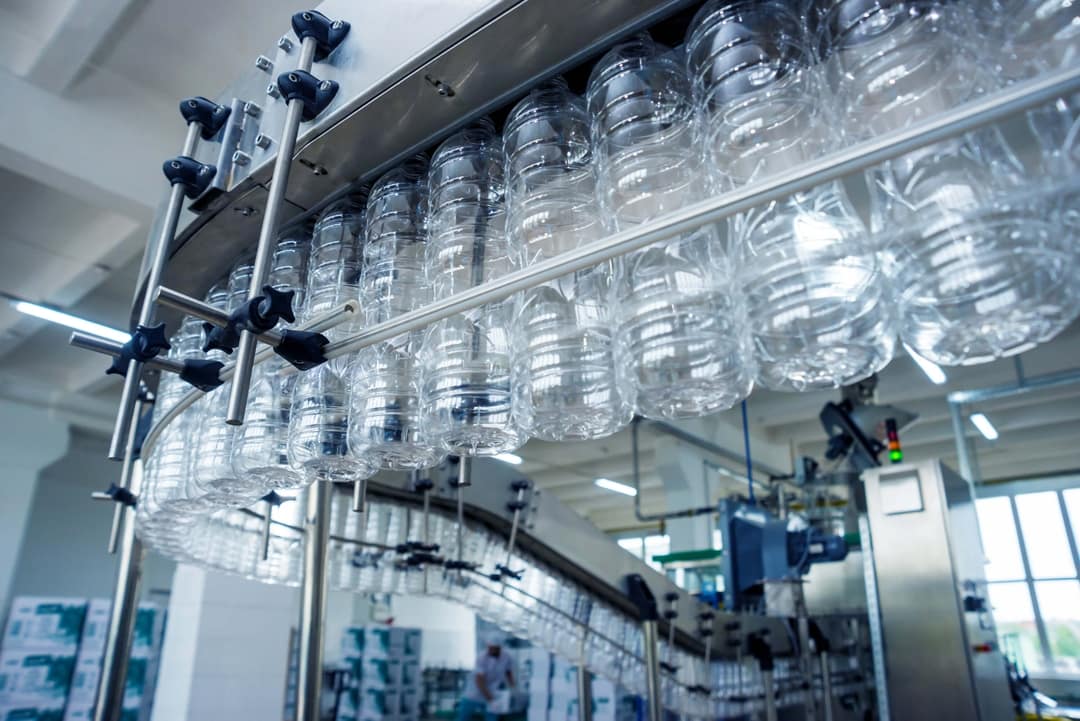
Soufflage de bouteilles en PET. Deux pressions, et de l'air qui pénètre dans la bouteille.
Les récipients en PET sont généralement moulés par soufflage en deux étapes : un pré-soufflage à environ 5 à 7 bars et un soufflage à environ 20 à 30 bars, l'air étant injecté par le goulot, conformément au brevet américain n° 9 969 118 (2018). Ultra Controlo fabrique les sécheurs par adsorption ULTRADRY et les sécheurs frigorifiques ULTRASEC ; selon sa brochure, l’ULTRASEC est destiné à l’emballage, mais également aux plastiques.
Pré-sopro, en général, approximativement, selon le brevet américain n° 9 969 118 (2018)
02
20 à 30bars
Sopro, en général, approximativement, selon ce même brevet
03
30 à 40bars
Sopro a achevé le processus de fabrication du PET, conformément au brevet américain n° 11 028 221 (2021)
Où va l'air ?
Tout comme l'air donne sa forme à la bouteille.
Deux brevets américains, un guide du gouvernement britannique destiné aux transformateurs de matières plastiques et le guide du ministère américain de l'Énergie décrivent l'air de soufflage et son coût.
Pré-forma
Chauffée puis soufflée par le goulot
La préforme est chauffée à une température supérieure à la température de transition vitreuse du matériau, placée dans un moule, puis soufflée au niveau du col à l'aide d'un fluide sous pression, généralement de l'air.
Étape 1
Pré-sopro
Une faible pression, généralement comprise entre 5 et 7 bars ; à elle seule, elle ne suffit pas à plaquer complètement le matériau contre la paroi du moule.
Étape 2
Sopro
Haute pression, généralement comprise entre 20 et 30 bars ; le procédé décrit dans le brevet de 2018 utilise une pression de soufflage de 15 bars ou plus.
Autres procédures
de 4 à 10, puis de 30 à 40 bars
Selon le brevet américain n° 11 028 221 (2021), un pré-soufflage de 4 à 10 bars pendant 0,15 à 0,6 s et un soufflage final de 30 à 40 bars pendant 0,3 à 2 s.
Energia
Un facteur de production coûteux
Un guide publié par le gouvernement britannique en 1999 qualifiait l'air comprimé de facteur de production extrêmement coûteux et recommandait de régler la pression au niveau minimal nécessaire pour garantir le bon fonctionnement de la machine et la qualité du produit.
Compression
Plusieurs stages
Le guide du DOE souligne que l'on utilise plusieurs étages de compression, soit pour améliorer le rendement à une pression donnée, soit pour atteindre des pressions plus élevées.
Sources : brevet américain n° 9 969 118 B2 (2018) et brevet américain n° 11 028 221 B2 (2021), Google Patents ; Programme britannique des meilleures pratiques en matière d'efficacité énergétique, Guide des bonnes pratiques n° 292, « L'énergie dans la transformation des plastiques » (1999) ; guide du Département américain de l'Énergie et du Compressed Air Challenge (2016), section 1.
Sur la bouteille
L'air soufflé entre en contact avec l'intérieur du récipient.
Dans le moulage par soufflage, l'air est injecté directement dans la préforme ; c'est pourquoi la qualité de celle-ci est un enjeu crucial pour le produit.
Contact
Il est injecté dans la préforme
La préforme ou le récipient intermédiaire est soufflé par le goulot à l'aide d'un fluide sous pression, généralement de l'air, afin de plaquer la matière contre la paroi du moule.
Source : brevet américain n° 9 969 118 B2 (2018), état de la technique.
Choisissez
Évaluer le risque de contamination
Avant de choisir un compresseur sans lubrifiant ou à injection de lubrifiant, il est recommandé d'évaluer soigneusement l'utilisation finale concrète, notamment le risque et le coût liés à la contamination du produit.
L'air sans lubrifiant peut être produit à l'aide de compresseurs sans lubrifiant ou de compresseurs à injection de lubrifiant équipés de dispositifs supplémentaires de séparation et de filtration.
Aucun de ces brevets ne fixe de pression unique pour toutes les lignes de production de PET. Sources : Google Patents ; Compressed Air Challenge (2026).
Ce que nous proposons
Système de séchage pour la ligne, réservoir sous pression.
La brochure de Ultra Controlo associe les produits ULTRADRY et ULTRASEC aux emballages, et ULTRASEC aux plastiques. Les réservoirs d'air comprimé constituent une gamme générale ; le catalogue ne mentionne pas le moulage par soufflage du PET.
Sources : catalogue industriel 2026 de l'Ultra Controlo, pp. 17 et 21 ; brochure industrielle de l'Ultra Controlo; fiche technique ULTRADRY.
Un seul fournisseur. Fabrication et service après-vente au Portugal.
Ultra Controlo est un fabricant portugais de systèmes d'air comprimé, de vide et de gaz techniques, fort de 40 ans d'expérience. Nous concevons, assemblons et testons au Portugal nos compresseurs, sécheurs et tours à charbon, et nous assurons la distribution et le service après-vente de cinq marques partenaires.
Lignes propres
Compresseurs « ULTRASCREW », sécheurs ULTRASEC et ULTRADRY, et tours à charbon actif ULTRAK.
Maintenance préventive et corrective, pièces de rechange d'origine et assistance d'urgence, assurées par notre propre équipe.
Source : catalogue « Industrial 2026 » de l'Ultra Controlo, pp. 3, 10, 16, 17 et 22.
Questions
Bouchon pour bouteilles en PET : questions et réponses.
Quelle pression est utilisée pour le moulage par soufflage des bouteilles en PET ?
Le brevet américain n° 9 969 118 (2018) indique une pré-injection généralement comprise entre environ 5 et 7 bars et une injection généralement comprise entre environ 20 et 30 bars ; la description du brevet américain n° 11 028 221 (2021) indique quant à elle des pressions de 4 à 10 bars et de 30 à 40 bars pour son procédé.
Est-il possible de réduire la pression de soufflage ?
Un guide des bonnes pratiques publié en 1999 par le gouvernement britannique à l'intention des transformateurs de matières plastiques, élaboré en collaboration avec la British Plastics Federation, recommandait de vérifier que la pression de soufflage était réglée au niveau minimal garantissant les performances de la machine et la qualité du produit.
Le moulage par soufflage du PET nécessite-t-il de l'air exempt d'huile ?
L'air est injecté directement dans la préforme. La fiche n° 1 du Compressed Air Challenge (mai 2026) précise que l'air sans lubrifiant peut provenir soit de compresseurs sans lubrifiant, soit de compresseurs à injection de lubrifiant équipés de dispositifs supplémentaires de séparation et de filtration, en fonction du risque et du coût liés à la contamination du produit.
Pourquoi les compresseurs haute pression comportent-ils plusieurs étages ?
Le guide sur l'air comprimé du ministère américain de l'Énergie (2016) indique, dans sa description des compresseurs à plusieurs étages, que ceux-ci utilisent plusieurs étages de compression, soit pour améliorer le rendement à une pression donnée, soit pour atteindre des pressions plus élevées.
Quels sont les produits proposés par Ultra Controlo pour le soufflage de PET ?
Votre brochure mentionne le sécheur par adsorption ULTRADRY, dont la fiche technique indique une pression de service comprise entre 4 et 16 bar g, ainsi que le sécheur frigorifique ULTRASEC destiné au conditionnement, et l'ULTRASEC également destiné aux plastiques ; votre catalogue comprend des réservoirs d'air comprimé de 11 à 48 bar, une gamme générale qui ne mentionne pas spécifiquement le PET.
Les machines, les pressions de pré-soufflage et de soufflage, le nombre de bouteilles par heure et les heures de fonctionnement par jour. Nous vous proposons l'équipement adapté.